

Å bygge et hjemmelaget trekkaggregat for kompaktlaster kan være et verdifullt verkstedprosjekt for erfarne sveisere, men det krever nøye oppmerksomhet på strukturell styrke, hydraulisk kompatibilitet og operatørsikkerhet. Et trekkaggregat arbeider under høye løftekrefter og plutselige lastutløsninger, så et design som mangler riktig forsterkning kan svikte uten forvarsel. Denne guiden går gjennom de kritiske design- og sikkerhetsfaktorene du bør vurdere før du starter et DIY-bygg, og hjelper deg med å avgjøre om egenproduksjon er fornuftig for ditt ferdighetsnivå og utstyret ditt.
Før du kutter noe stål, regn ut om et fabrikkert trekkaggregat faktisk kan koste mindre enn et hjemmelaget bygg når du legger sammen materialer, hydrauliske komponenter, sveisetid og testing. Fabrikkbygde aggregater gjennomgår ingeniøranalyse og produksjonstesting for å verifisere strukturell sikkerhet. Hvis du bestemmer deg for DIY-ruten, behandle hver designbeslutning som sikkerhetskritisk og overdimensjoner i stedet for å kutte hjørner.
Strukturelle hensyn for et hjemmelaget trekkaggregat
Rammen må motstå de kombinerte kreftene fra kjeveklemming, vertikal løfting og sidelast under uttrekking. Hovedrammen forbinder hurtigfestplaten til kjevens dreiepunkter og må fordele disse kreftene uten å bøye seg eller sprekke. En typisk tilnærming bruker rektangulære stålrør med sveisede gusseter ved alle høyspenningsfuger – spesielt der hurtigfestplaten møter rammen og der kjevens dreiepunkter festes. Hver lastbærende sveis skal være full gjennomtrengning, og sveiser må inspiseres for porøsitet, ufullstendig smelting eller sprekker før du tar aggregatet i bruk.
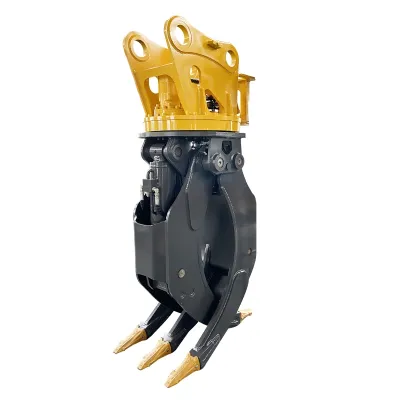
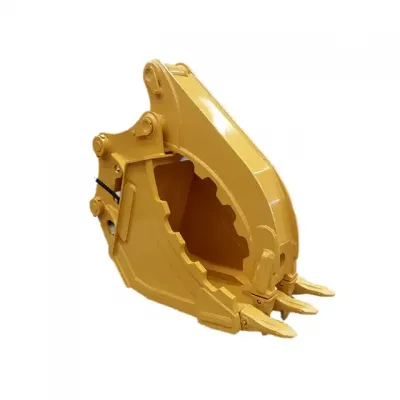
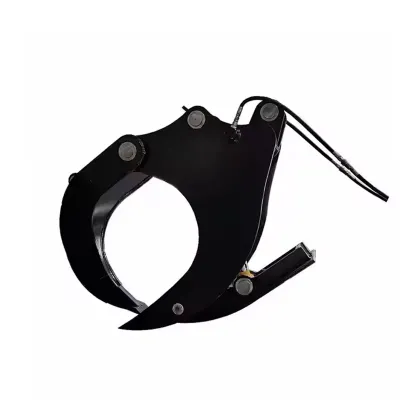
Kjeveenheten opplever den høyeste belastningen av alle komponenter. Kjevene dreier på pinner som må håndtere både klemkraften fra den hydrauliske sylinderen og løftekraften fra kompaktlasteren. Dreiepinners hull bør forsterkes med fortykket plate eller sveisede foringer for å forhindre forlengelse under last. Kjevearmene må motstå bøyning når tennene griper et tre og løftearmene hever aggregatet. Et design med to parallelle kjevearmer og kryssavstiving gir bedre torsjonsstivhet enn en enkeltarmsløsning. Unngå tynn metallplate eller lett vinkeljern for noen lastbærende del av kjeveenheten.
Kjevegeometri og tannutforming
Kjevegeometrien bestemmer hvor godt trekkeren griper og holder trær og stolper. Kjevene bør lukke seg med en sakselignende bevegelse som konsentrerer klemkraften ved tannspissene. En bredere kjeveåpning lar deg håndtere større materiale, men det krever mer kraft å lukke kjevene og kan redusere grepstyrken på materiale med liten diameter. Plassering av dreiepunktet påvirker den mekaniske fordelen: dreiepunkter lenger fra sylinderfestepunktet gir mer klemkraft, men reduserer åpningsområdet. Balanser åpningsområde mot klemkraft basert på hva du forventer å trekke.
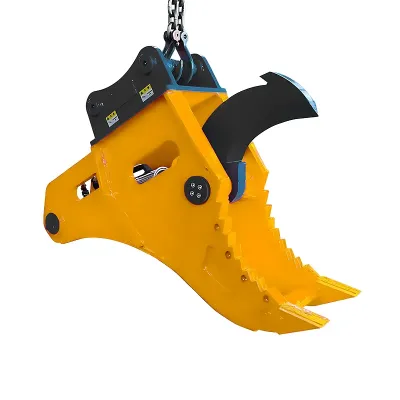
Tannutformingen er det som hindrer trekkeren fra å gli under uttrekking. Tenner bør lages av herdet eller slitasjebestandig stål og formes for å bite seg inn i tre- og stålstolpeoverflater uten å gli. Sammenlåsende eller forskjøvede tannmønstre forbedrer grepet på uregelmessige overflater. Glatte, flate kjeveflater har en tendens til å gli på våte eller runde stammer. Tenner bør være utskiftbare eller reparerbare, siden de blir sløve og slites med bruk. Påsveisede tannseksjoner laget av herdet plate er et praktisk valg for hjemmelagde design, slik at du kan bytte ut slitte tenner uten å bygge om hele kjeven.
Dimensjonering og opplegg av hydraulisk sylinder
Et hjemmelaget trekkaggregat trenger en hydraulisk sylinder for å åpne og lukke kjevene. Sylinderen må produsere nok klemkraft til å holde trær og stolper under uttrekking, og boringen og stangdiameteren må matche kompaktlasterens ekstra hydrauliske trykk. En sylinder med for liten boring gir svak klemkraft, noe som får kjevene til å gli under last. En som er for stor kan overskride strømningskapasiteten til den ekstra kretsen, noe som resulterer i langsom kjeveoperasjon. Sjekk en dimensjoneringsguide for hydrauliske sylindere eller snakk med en leverandør for å beregne nødvendig boring basert på maskinens driftstrykk og ønsket klemkraft.
Hydraulisk opplegg må bruke slanger og koblinger som er klassifisert for kompaktlasterens maksimale ekstra trykk. Bruk hydraulikkslange med en arbeidstrykklassifisering over maskinens topptrykk, og installer beskyttelseshylser eller -deksler der slanger kan gnage mot rammen eller kjeveenheten. Sylinderen bør ha en trykkavlastnings- eller lastholdende ventil hvis designet krever vedvarende klemkraft uten kontinuerlig hydraulisk strømning. Stram alle hydrauliske tilkoblinger til produsentens momentspesifikasjon og sjekk for lekkasjer før drift. Luft i systemet forårsaker svampete kjeveoperasjon, så luft systemet grundig etter første tilkobling.
Monteringsgrensesnitt og hurtigfeste-kompatibilitet
Monteringsplaten må matche det universelle hurtigfestgrensesnittet som brukes av kompaktlasteren din. Den universelle hurtigfeststandarden definerer spesifikke dimensjoner for de nedre krokene, de øvre inngrepspinnene og plategeometrien. En hjemmelaget plate som ikke matcher disse dimensjonene vil ikke feste seg riktig, noe som skaper en alvorlig sikkerhetsfare hvis aggregatet kobles fra under drift. Den mest pålitelige tilnærmingen er å kjøpe en prefabrikkert universell hurtigfestplate fra en anerkjent leverandør og sveise den til din hjemmelagde ramme, i stedet for å prøve å produsere platen fra bunnen av.
Hurtigfestplaten må sveises til rammen med full gjennomtrengning og forsterkes med gusseter ved øvre og nedre hjørner. Platen opplever hele løftekraften fra kompaktlasteren pluss den dynamiske lasten fra treet som trekkes, så enhver sveisesvikt her kan skille aggregatet fra maskinen. Etter sveising, test plateinngrepet med kompaktlasteren din flere ganger før du forsøker noen faktisk trekking. Verifiser at de øvre inngrepspinnene sitter helt på plass og at låsespakene griper riktig inn. Hvis aggregatet føles løst eller skrangler på festet, stopp og korriger passformen før bruk.
Materialvalg og sveisekvalitet
Lastbærende rammekomponenter bør bruke konstruksjonsstål som A36 eller tilsvarende, med veggtykkelse tilpasset de forventede lastene. Rektangulære rør med en minimum veggtykkelse på 6 mm til 8 mm er vanlig for hovedrammen på kompakte aggregatbygg, mens kjevearmene kan trenge tykkere plate eller tyngre rør. Dreiepunkter bør bruke herdede stålpinner med smørenipler, og pinnhull bør utstyres med innsveisede foringer for å forhindre slitasje. Ikke bruk bolter som dreiepinner på lastbærende steder – bolter er ikke konstruert for skjær- og lagerspenningene som tre trekking skaper.
Sveisekvaliteten påvirker strukturell sikkerhet direkte. Alle lastbærende sveiser bør utføres med en passende sveiseprosess som MIG- eller pinnesveising, med tilsetningsmateriale tilpasset basismaterialet. Sveiser bør være flate eller lett konvekse, med god smelting inn i begge basismaterialer og ingen synlig porøsitet, sprekker eller ufullstendig gjennomtrengning. Etter sveising, slip eventuelle sveiser som kan skape spenningskonsentrasjoner, og inspiser hele strukturen visuelt og med en stålbørste for å avdekke skjulte defekter. Hvis du ikke er trygg på sveiseferdighetene dine på lastbærende strukturer, få en kvalifisert sveiser til å inspisere eller utføre de kritiske sveisene før du bruker aggregatet.
Sikkerhetsbegrensninger og testing
Et hjemmelaget trekkaggregat har ikke den ingeniøranalysen, produksjonstestingen og sertifiseringen som fabrikkerte aggregater gjennomgår. Det betyr at du påtar deg ekstra risiko og må ta en konservativ tilnærming til bruk. Overskrid aldri kompaktlasterens nominelle driftskapasitet, og anta alltid at ditt hjemmelagde aggregat har lavere sikker arbeidslast enn en sammenlignbar fabrikkert enhet. Start med små trær og lette stolper for å teste designet, og øk laststørrelsen gradvis bare etter at du bekrefter at rammen, kjevene, pinnene og sveisene ikke viser tegn til belastning eller deformasjon.
Under testing, inspiser aggregatet etter hver trekking for bøyning, sprekker, sveisesvikt, pinneforlengelse eller hydrauliske lekkasjer. Vær spesielt oppmerksom på kjevens dreiepunkter, hurtigfestplatens sveiser og sylinderens monteringsbraketter. Hvis noen komponent viser permanent deformasjon eller sprekker, stopp bruken av aggregatet umiddelbart og reparer eller bytt ut den berørte delen. Bruk aldri et skadet trekkaggregat – strukturell svikt under last kan få aggregatet eller treet til å falle uventet, noe som skaper en alvorlig fare for operatøren og forbipasserende. Bruk passende personlig verneutstyr under drift, og hold alt personell unna arbeidsområdet under uttrekking.
Når et fabrikkert aggregat gir mer mening
For de fleste brukere er et fabrikkert trekkaggregat det tryggere og mer praktiske valget. Fabrikkbygde aggregater inkluderer konstruert strukturell design, testede hydrauliske komponenter, utskiftbare slitedeler og produsentstøtte. Når du legger sammen kostnaden for stål, hydraulisk sylinder, slanger, koblinger, hurtigfestplate, sveisematerialer og verkstedtid, kan et hjemmelaget bygg ikke spare deg mye sammenlignet med en fabrikkert enhet på inngangsnivå. Sikkerhetsfordelen med et testet, sertifisert aggregat er vanskelig å sette en pris på – men den er betydelig for alle som bruker trekkeren regelmessig eller i kommersielt arbeid.
Hvis du bestemmer deg for at et fabrikkert aggregat er det riktige valget, se utvelgelsesguiden for å velge riktig trekkaggregat for å matche konfigurasjonen til bæreren og bruksområdene dine. Den guiden dekker kjeveåpning, driftskapasitet, hydrauliske krav og jordforhold i detalj. For leverings- og produsentinformasjon, utforsk TGEC-kategorien for trekkaggregater for kompaktlaster og produktspesifikasjoner for å sammenligne tilgjengelige konfigurasjoner og finne modellen som passer til utstyret og jobbkravene dine.