

Liukuriin kiinnitettävän klapikoneen rakentaminen edellyttää hydrauliikan, rakenteen ja kiinnityksen huolellista suunnittelua. Itse rakennettu klapikone voi olla käytännöllinen projekti henkilökohtaiseen käyttöön, mutta turvallisen ja kestävän laitteen aikaansaaminen vaatii vankkaa hydrauliikan periaatteiden, runkorakenteen lujuuden ja kiinnitysrajapintojen hallintaa. Tämä opas käsittelee keskeisiä suunnitteluratkaisuja: hydrauliikkakomponenttien valintaa, sylinterin mitoitusta, rungon rakennetta, kiinnityssuunnittelua, kiilan geometriaa ja turvallisuutta. Se on tarkoitettu oppimateriaaliksi klapikoneen suunnittelun taustalla vaikuttavan tekniikan ymmärtämiseen.
Ennen rakentamisen aloittamista kannattaa pohtia, onko itse rakennettu klapikone järkevä ratkaisu omiin tarpeisiin. Satunnaiseen käyttöön hyvin rakennettu itse tehty klapikone hoitaa tehtävänsä. Ammattimaiseen tai suurivolyymiseen työhön ammattimaisesti valmistettu lisälaite – laadunvalvonnalla, sertifioiduilla komponenteilla ja takuutuelle – on yleensä luotettavampi ja pitkällä aikavälillä kustannustehokkaampi. Liukuriin kiinnitettävien klapikonetyyppien opas tarjoaa lisätietoa suunnittelukokoonpanoista. TGEC-liukuriin kiinnitettävän klapikoneen tekniset tiedot antavat viitekehyksen ammattimaiselle 25 tonnin käänteiselle suunnittelustandardille.
Hydraulijärjestelmän suunnittelu
Hydraulijärjestelmä on klapikoneen sydän – se määrittää halkaisuvoiman, työkierron nopeuden ja kokonaissuorituskyvyn. Järjestelmään kuuluvat liukurin apupumppu, ohjausventtiili, letkut, liittimet ja klapikoneen sylinteri. Ensimmäinen päätös on tarvittava halkaisuvoima, joka lasketaan sylinterin halkaisijasta ja järjestelmän paineesta: Voima = Paine × Pinta-ala, missä Pinta-ala = π × (halkaisija/2)². 25 tonnin klapikoneelle, joka toimii 21 MPa:n (3000 psi) paineella, tarvitaan noin 100 mm:n (4 tuuman) halkaisija.
Hydraulivirta määrittää sylinterin ulos- ja sisäänmenon nopeuden, mikä vaikuttaa työkiertoaikaan ja tuottavuuteen. Virtausnopeus on sylinterin tilavuus jaettuna halutulla työkiertoajalla. Suurempi halkaisija antaa enemmän voimaa, mutta vaatii enemmän virtausta saman nopeuden säilyttämiseksi. Sovita sylinteri liukurin käytettävissä olevaan virtaukseen ja paineeseen – sylinteri, joka vaatii enemmän virtausta kuin kone pystyy tuottamaan, toimii hitaasti, ja sylinterin käyttäminen yli sen paineluokituksen vaarantaa tiivisteiden rikkoutumisen tai pahempaa. Kaikkien komponenttien – letkujen, liittimien, pikaliittimien – on oltava mitoitettu järjestelmän enimmäistyöpaineelle, tyypillisesti 4:1 turvakertoimella.
Sylinterin mitoitus ja valinta
Oikean hydraulisylinterin valinta on kriittisin suunnittelupäätös. Sylinterissä on oltava riittävästi voimaa vaikeimpien käsiteltävien puiden halkaisemiseen ja riittävästi iskunpituutta suurimman halkaisijan käsittelemiseen. Iskunpituus on tyypillisesti 600–900 mm 25 tonnin luokan klapikoneelle, jolloin kiila voi kulkea suuren puun koko halkaisijan läpi. Kaksitoiminen sylinteri antaa moottoroidun ulos- ja sisäänmenon, mikä parantaa työkierron nopeutta ja hallintaa verrattuna painovoimapalautteisiin rakenteisiin.
Kiinnitä huomiota sekä varren halkaisijaan että sylinterin halkaisijaan. Suurempi varsi lisää sisäänmenovoimaa ja vähentää varren taipumista kuormituksen alla – tärkeää kohdistuksen säilyttämiseksi iskun aikana. Laadukkaat tiivisteet – polyuretaani- tai nitriilikumiyhdistelmä, mitoitettu käyttöpaineelle ja -lämpötilalle – ovat välttämättömiä. Hitsatut poikkiputki- tai haarukkakiinnityssylinterit ovat yleisiä klapikoneissa, ja ne tarjoavat tukevan kiinnityksen sekä jonkin verran epäkohdistuksen sietoa. Asenna myös paineenrajoitus- tai vastapainoventtiili suojaamaan sylinteriä ja käyttäjää halkaisun aikaisilta painepiikeiltä.
Rungon ja rakenteen suunnittelu
Rungon on kestettävä täysi halkaisuvoima taipumatta, vääntymättä tai rikkoutumatta. 25 tonnin klapikoneelle käytä paksuseinäistä teräsputkea tai I-palkkia – tyypillisesti 150 × 150 mm (6 × 6 tuumaa) tai suurempaa, vähintään 6 mm:n seinämänpaksuudella. Rungon tulee jakaa voima koko rakenteelle eikä keskittää sitä yhteen pisteeseen. Kaikkien hitsien tulee olla läpihitseviä, ja lisäksi tarvitaan vahvistusta suurten rasitusten alueille – erityisesti sylinterin kiinnitykseen ja kiilan kosketuspisteisiin.
Rungon geometria on tärkeää myös puun käsittelyn ja turvallisuuden kannalta. Alustan tai kehdon tulee pitää eri halkaisijaiset puut tukevasti paikallaan ilman vierimistä tai liikkumista halkaisun aikana. Kiilan on kohdistuttava tarkasti sylinterin varteen, jotta voima kohdistuu suoraan puun läpi – sivuttaiskuormitus voi taivuttaa vartta tai vahingoittaa sylinteriä. Kiinnityslevyn tulee olla paksua terästä – 12–20 mm – ja siinä on oltava tarkat reiät universaalin pikakiinnitysstandardin mukaisesti. Jos mahdollista, jännitys vapautetaan rungosta hitsauksen jälkeen jäännösjännitysten vähentämiseksi, jotka voivat ajan myötä johtaa halkeamiin. Ammattimaiset valmistajat, kuten TGEC, käyttävät vahvistettuja 6 tuuman × 10 tuuman teräsrunkoja 25 tonnin klapikoneissaan – hyvä vertailukohta rakenteelliselle jäykkyydelle.
Kiinnitysrajapinnan suunnittelu
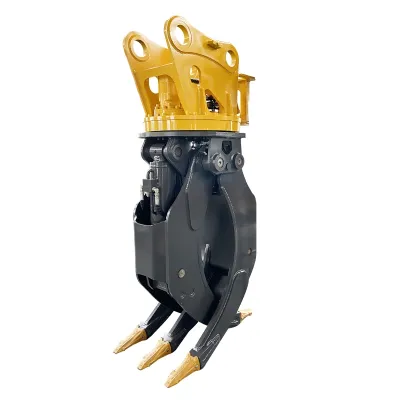
Kiinnitysrajapinta yhdistää klapikoneen liukuriin, ja sen on toimittava useimpien nykyaikaisten koneiden käyttämän universaalin pikakiinnitysjärjestelmän kanssa. Kiinnityslevyssä on oltava standardin mukaiset alakoukut ja ylälukitustapit, jotka tarttuvat liukurin pikakiinnitysmekanismiin. Käytä paksua teräslevyä ja hitsaa se tukevasti runkoon, ja lisää liitoskohtiin kulmatukia tai vahvistuslevyjä rasituksen jakamiseksi. Vedä hydrauliikkaletkut siten, että ne liittyvät siististi apuliittimiin riittävällä pituudella puomin täydelliseen liikkeeseen ilman puristumista, venymistä tai kosketusta halkaisualueeseen.
Ota huomioon liukurin nimellinen käyttökapasiteetti ja lisälaitteen paino. 25 tonnin klapikone painaa tyypillisesti 250–350 kg, ja halkaisun aikaiset dynaamiset voimat lisäävät tehollista kuormaa. Suunnittele kiinnityslevy ja runko siten, että painopiste on mahdollisimman lähellä konetta – tämä vähentää puomin tehollista kuormaa ja parantaa vakautta. Varmista, että lisälaite ei estä kuljettajan näkyvyyttä tai häiritse puomin liikettä. Ammattimaiseen tai tuotantokäyttöön suositellaan vahvasti ammattimaisesti suunniteltua ja valmistettua kiinnitysrajapintaa – virheellinen kiinnitys voi johtaa irtoamiseen, laitevaurioihin tai vakaviin henkilövahinkoihin.
Kiilan suunnittelu ja geometria
Kiila on leikkaava komponentti, joka varsinaisesti halkaisee puun, ja sen geometria vaikuttaa suorituskykyyn ja voimantarpeeseen. 2-suuntainen kiila on yhdellä leikkuureunalla ja halkaisee puun kahteen osaan keskittäen kaiken voiman kapealle reunalle maksimaalisen tunkeutumisen saavuttamiseksi kovassa puussa. 4-suuntainen kiila on kahdella leikkaavalla reunalla ja halkaisee neljään osaan, vaatien enemmän voimaa mutta parantaen tuottavuutta keskihalkaisijaisilla puilla. 6-suuntainen kiila halkaisee kuuteen osaan ja sopii hyvin suurivolyymiseen pehmeän puun tuotantoon, mutta vaatii eniten voimaa.
Kiilan kulma on toinen keskeinen parametri. Jyrkempi kulma (kapeampi kiila) tunkeutuu puuhun helpommin, mutta voi tuottaa epätasaisempia halkaisuja ja juuttua puuhun. Loivempi kulma (leveämpi kiila) antaa siistimpiä halkaisuja, mutta vaatii enemmän voimaa. Useimmat klapikoneen kiilat käyttävät 20–30 asteen sisäkulmaa, ja 25 astetta on yleinen kompromissi tunkeutumisen ja halkaisun laadun välillä. Kiilan tulee olla karkaistua terästä tai siinä on oltava karkaistu leikkuureuna kulumisen kestämiseksi. Vaihdettavat kärjet tai reunat ovat toivottavia, koska leikkuureuna kuluu ajan myötä. Kiinnitä kiila tukevasti sylinterin varteen tai työntölevyyn kohdistusominaisuuksilla, jotka pitävät sen kulkemassa suoraan puun läpi.
Turvallisuusnäkökohdat
Turvallisuus on ensiarvoisen tärkeää suunniteltaessa, rakennettaessa ja käytettäessä liukuriin kiinnitettävää klapikonetta. Lisälaite tuottaa valtavan voiman, ja vikaantuminen voi aiheuttaa vakavia henkilövahinkoja tai laitevaurioita. Kaikkien hydrauliikkakomponenttien on oltava mitoitettu järjestelmän enimmäistyöpaineelle riittävällä turvakertoimella, ja ylipaineen estämiseksi on asennettava paineenrajoitusventtiilit. Vedä letkut poispäin halkaisualueelta, suojaa ne hankaukselta ja kiristä sekä testaa kaikki liittimet vuotojen varalta ennen käyttöä.
Rungon ja kiinnitysrakenteen on kestettävä suurin halkaisuvoima rakenteellisesti vikaantumatta – tarkasta kaikki hitsit säännöllisesti halkeamien tai väsymisen varalta. Sisällytä ominaisuuksia, jotka estävät puun sinkoutumisen halkaisun aikana, kuten puukehdot tai pidikkeet. Kuljettajan on aina pysyttävä ohjaamossa käytön aikana käyttäen asianmukaisia henkilönsuojaimia. Älä koskaan lähesty halkaisualuetta, kun sylinteri on paineen alaisena, ja vapauta hydraulipaine aina ennen huoltoa tai säätöjä. Ammattikäytössä lisälaitteen on noudatettava asiaankuuluvia turvallisuusstandardeja ja sisällettävä varoitusmerkinnät ja suojukset. Ottaen huomioon merkittävät riskit, jokaisen, jolla ei ole laajaa hydrauliikan ja rakennesuunnittelun kokemusta, tulisi vakavasti harkita ammattimaisesti valmistetun ja testatun lisälaitteen ostamista oman rakentamisen sijaan.
Käytännön näkökohdat ammattikäyttöön
Klapikoneen rakentaminen voi olla palkitseva projekti henkilökohtaiseen käyttöön, mutta ammattimaisilla tai suurivolyymisilla sovelluksilla on erilaiset vaatimukset. Ammattimaisesti valmistetut lisälaitteet käyvät läpi tiukan laadunvalvonnan – painetestauksen, hitsien tarkastuksen, kuormitustestauksen – jota on vaikea toistaa kotiverstaassa. Kaupalliset yksiköt tulevat varaosien saatavuuden, teknisen tuen ja takuun kanssa, mikä voi merkittävästi vähentää seisonta-aikaa ja käyttökustannuksia lisälaitteen käyttöiän aikana. TGEC:n täysi liukuriin kiinnitettävien klapikoneiden valikoima sisältää ammattimaisesti valmistettuja 25 tonnin käänteisiä kokoonpanoja dokumentoiduilla teknisillä tiedoilla, alkuperäisillä varaosilla ja OEM-vaihtoehdoilla jälleenmyyjille ja jakelijoille.
Jos kuitenkin rakennat oman, käytä korkealaatuisia komponentteja arvostetuilta toimittajilta, noudata hyviä suunnitteluperiaatteita ja testaa lisälaite perusteellisesti alennetulla paineella ennen täyskuormakäyttöä. Pidä yksityiskohtaista kirjaa komponenttien tiedoista, hitsausmenetelmistä ja testituloksista tulevaa käyttöä ja huoltoa varten. Säännöllinen tarkastus ja huolto ovat kriittisiä itse rakennetulle lisälaitteelle – ilman tehtaan laadunvalvontaa mahdolliset ongelmat eivät välttämättä ilmene ennen kuin ne aiheuttavat vian. Lopulta rakentamis- vai ostopäätöksen tulee perustua teknisiin taitoihisi, käyttötarkoitukseesi, budjettiisi ja riskinsietokykyysi. Useimpiin kaupallisiin sovelluksiin ammattimaisesti valmistettu lisälaite tarjoaa parhaan tasapainon suorituskyvyn, turvallisuuden ja pitkän aikavälin arvon välillä.