

Hydraulikflow er den enkeltfaktor, der vejer tungest, når en fræser skal matches til en minilæsser. For lidt flow, og fræseren kører langsomt, gå i stå konstant, skærer dårligt og belaster maskinens hydrauliksystem. For meget flow — ud over hvad fræseren er klassificeret til — kan beskadige hydraulikmotoren, tætninger og slanger. Det er afgørende at forstå forskellen mellem standard- og højflow og kende de specifikke GPM-krav for tromle- og skivefræsere, før man køber eller bruger et fræserredskab.
Denne guide forklarer, hvordan flow påvirker fræserens ydeevne, flowkravene for forskellige fræsertyper og -modeller, hvordan man kontrollerer maskinens faktiske output, og hvad der sker, når flowet ikke passer. Uanset om du er på udkig efter en ny fræser eller fejlfinder på en eksisterende, vil disse principper hjælpe dig med at matche hydraulikoutput til fræserens krav for bedre skæreydelse og længere levetid på udstyret.
Standardflow vs. højflow
Minilæssere falder i to hydraulikflowkategorier: standardflow og højflow. Standardflowmaskiner leverer typisk 60 til 90 L/min (16 til 24 GPM) gennem det auxiliære kredsløb. Det er nok til skovle, gafler, blade, jordbor og rendegravere — de daglige redskaber. Standardflow er almindeligt på kompakte og mellemstore maskiner.
Højflowmaskiner leverer 110 til 200 L/min (29 til 53 GPM) eller mere gennem et opgraderet auxiliært kredsløb med en større pumpe, større slanger og ekstra kølekapacitet. Højflow er det, du har brug for til hydrauliktunge redskaber som fræsere, buskryddere, koldfræsere og klippesave, der kræver kontinuerlig højvolumenflow for at fungere effektivt. Højflow er normalt en option på mellemstore til store minilæssere og kompakte beltelæssere; nogle maskiner har et tohastigheds-auxiliærsystem, der skifter mellem standard- og højflow afhængigt af redskabet.
Det vigtigste at tage med: kommercielle fræsere til minilæssere — både tromle- og skivemodeller — kræver højflowkredsløb. Ingen fuld størrelse fræser designet til skovbrug eller rydning af arealer fungerer på en standardflowmaskine. Hvis din maskine ikke har en højflowpakke, skal du opgradere maskinen eller se på en meget mindre og lettere fræser designet til standardflowdrift — hvilket vil give betydeligt mindre skærekapacitet.
Flowkrav for tromlefræsere
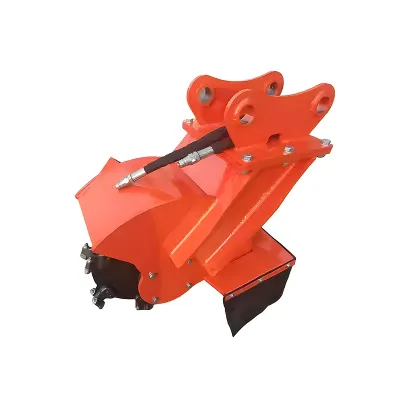
Tromlefræsere til skovbrug bruger hydraulikflow til at rotere tromlerotoren gennem en motor. TGEC's skovfræser til minilæsser serie har fire modeller med flowkrav fra 110 til 150 L/min (29 til 40 GPM). TG-SM40I og TG-SM60I kræver 110 til 140 L/min (29 til 37 GPM); de større TG-SM72I og TG-SM84I kræver 120 til 150 L/min (32 til 40 GPM). Driftstrykket ligger mellem 21 og 25 MPa (3046 til 3626 psi), afhængigt af modellen.
Større tromler med flere tænder kræver mere flow for at opretholde skærehastigheden under belastning. TG-SM40I har 25 tænder på en 1000 mm tromle; TG-SM84I har 56 tænder på en 2100 mm tromle — mere end dobbelt så mange tænder og mere end dobbelt så bred, hvilket kræver forholdsmæssigt mere hydraulisk effekt. Når du matcher en tromlefræser til din maskine, vælg en model, hvis flowområde ligger komfortabelt inden for din maskines højflowoutput. At køre en stor tromlefræser i den nederste del af dens flowområde betyder langsommere tromlehastighed, svagere skærekraft og mere stalling i tæt vegetation.
Flowkrav for skivefræsere
Skivefræsere kræver generelt højere minimumsflow end tromlefræsere, fordi den tunge skive skal spinne op til hastighed og opretholde det momentum gennem svinghjulseffekten. TGEC's skivefræser til minilæsser (TG-DM1830) kræver 130 til 200 L/min (34 til 53 GPM) ved 25 MPa (3626 psi). Minimumet på 130 L/min er højere end de 110 L/min, der er minimum for den mindste tromlefræser, hvilket afspejler skivens højere effektbehov til acceleration og vedvarende skæremomentum.
Området 130 til 200 L/min dækker en række højflowmaskiner, men skiven yder bedst i den øvre ende. Ved 130 L/min fungerer skiven, men den accelererer langsomt og mister mere hastighed i tungt materiale, hvilket svækker den svinghjulsfordel, der gør skivefræseren så effektiv. Ved 170 til 200 L/min spinner skiven hurtigt op, holder hastigheden gennem tunge snit og leverer den høje gennemstrømningsydeevne, som skivefræsere er kendt for. Hvis din højflowmaskine kun leverer 130 til 150 L/min, kan en tromlefræser give dig mere konsistent ydeevne end en skivefræser, der kører i den nederste del af sit område.
Hvordan flow påvirker skæreydelsen
Hydraulikflow styrer direkte rotationshastigheden af tromlen eller skiven. I en hydraulikmotor er udgangshastigheden proportional med indgangsflowet — mere flow betyder hurtigere akselhastighed, hvilket betyder hurtigere tromle- eller skiverotation. Hurtigere rotation giver flere skæreimpakter pr. minut, højere tandspidshastighed og bedre hastighedsbevarelse under belastning. En fræser, der kører ved optimalt flow, skærer rent, hurtigt og konsistent med minimal stalling og god fliskvalitet.
Når flowet er utilstrækkeligt, sænker tromlen eller skiven hastigheden under belastning, skærehastigheden falder, og tændernes impaktenergi aftager. Tænderne begynder at rive i vegetationen i stedet for at skære rent, hvilket efterlader ru snit og overdimensioneret, ujævnt flis. Fræseren går oftere i stå, hvilket tvinger operatøren til at bakke af og genoptage — en produktivitetsdræber. Utilstrækkeligt flow får også hydrauliksystemet til at arbejde hårdere: pumpen forsøger at opretholde flow mod belastningen, hvilket genererer overskudsvarme og accelererer slid på pumpe, motor, slanger og tætninger. At køre en fræser på utilstrækkeligt flow over tid kan føre til for tidlig hydraulikfejl på både redskabet og maskinen.
Trykkrav
Flow bestemmer rotationshastigheden; tryk bestemmer drejningsmomentet ved tromle- eller skiveakslen. Tryk er den kraft, der presser væsken gennem motoren mod skærebelastningen. En fræser har brug for tilstrækkeligt tryk til at opretholde drejningsmomentet, når tænderne rammer tykt materiale — uden det vil motoren sænke hastigheden eller gå i stå, selv med tilstrækkeligt flow.
TGEC's fræserserie arbejder ved 21 til 25 MPa (3046 til 3626 psi), afhængigt af modellen. De fleste højflow-auxiliære kredsløb på minilæssere kører i området 20 til 28 MPa (2900 til 4060 psi), hvilket dækker disse krav. Men nogle maskiner har lavere auxiliært tryk, eller trykket kan falde betydeligt under højflowforhold. Verificer både flow og tryk — en maskine med tilstrækkeligt flow men lavt tryk vil stadig have svært ved at opretholde skæremomentet under tung belastning. Det auxiliære kredsløb skal levere det nødvendige flow ved det specificerede tryk samtidigt, ikke kun det ene eller det andet.
Verificering af maskinens faktiske output
Annoncerede højflowtal matcher ikke altid det, du får i praksis. Flere faktorer påvirker det reelle flow: motoromdrejningstal (flowklassificeringer måles ved maks. omdrejningstal, hvilket måske ikke kan opretholdes under kontinuerlig fræsning), hydraulikvæsketemperatur (flowet falder, når væsken bliver tyndere ved høje temperaturer), systemslid (pumpeeffektiviteten falder over tid) og begrænsninger fra slanger og koblinger (små slangediametre eller slidte koblinger skaber flowbegrænsninger).
For at verificere din maskines faktiske højflowoutput, tjek betjeningsmanualen eller typeskiltet for det klassificerede auxiliære flow og tryk ved maksimalt motoromdrejningstal. Hvis det er muligt, få en hydrauliktekniker til at måle det faktiske flow og tryk med et flowmeter i det auxiliære kredsløb, mens maskinen er ved driftstemperatur og kører ved det omdrejningstal, du bruger til fræsning. Denne virkelige måling giver dig det mest præcise billede af, hvad din maskine kan levere. Hvis dit faktiske output ligger i den lave ende af en fræsers krævede område, overvej en mindre fræsermodel, der passer bedre til din maskine, i stedet for at køre en større i en nedgraderet tilstand.
Kølekapacitet
Fræsning er en kontinuerlig, højtydende hydraulikapplikation, der genererer meget varme. Pumpen arbejder hårdt for at opretholde flow mod skærebelastningen, og motoren omdanner dette flow til mekanisk arbejde, hvor noget energi tabes som varme. Hvis maskinens kølesystem ikke kan følge med, overophedes hydraulikvæsken, ydeevnen falder, sliddet øges, og tætninger og komponenter kan beskadiges.
Højflowminilæssere kommer normalt med opgraderet køling — større radiatorer, hydraulikoliekølere, nogle gange reversible ventilatorer — for at håndtere varmen fra højflowredskaber. Men ikke alle højflowmaskiner er lige gode til køling, og nogle kan have svært ved kontinuerlig fræsning i høje omgivelsestemperaturer. Tegn på utilstrækkelig køling omfatter advarsler om hydraulikvæsketemperatur, reduceret motoreffekt (maskinen kan nedregulere for at beskytte systemet), blød hydraulikrespons og synlig væskenedbrydning. Hvis din maskine bliver varm under fræsning, overvej at tilføje køling, tage periodiske afkølingspauser eller vælge en fræser med lavere hydraulikbehov, der genererer mindre varme.
Matchning af flow til fræsermodel
Nøglen til optimal ydeevne er at matche din maskines højflowoutput til en fræser, hvis krævede flowområde centrerer sig om dit faktiske output. Hvis din maskine leverer 110 til 120 L/min (29 til 32 GPM), er TG-SM40I eller TG-SM60I tromlefræser — begge kræver 110 til 140 L/min — de bedste matches, med dit output komfortabelt placeret i den nederste til midterste del af området. Skivefræserens minimum på 130 L/min vil placere dig under minimumet, hvilket resulterer i dårlig skiveydeevne.
Hvis din maskine leverer 130 til 150 L/min (34 til 40 GPM), kan du køre enhver af TGEC's tromlefræsere effektivt, inklusive de større TG-SM72I og TG-SM84I, og skivefræseren vil operere i sit minimum-til-midt flowområde. Hvis din maskine leverer 160 til 200 L/min (42 til 53 GPM) eller mere, vil skivefræseren yde optimalt, og enhver tromlefræser vil have rigeligt flow. For en omfattende guide til at matche fræserstørrelse og -vægt til din maskine ud over blot hydraulikflow, se vores størrelsesguide for fræsere til minilæssere.
Når du er i tvivl, vælg en fræsermodel, som din maskine kan drive komfortabelt i midten af dens flowområde, i stedet for en, der presser din maskine til maksimalt output kontinuerligt. En maskine, der kører ved 90 procent af sin hydrauliske kapacitet under fræsning, vil køre varmere, slides hurtigere og levere mindre konsistent ydeevne end en, der kører ved 70 procent kapacitet med en mindre, bedre matchet fræser.
Almindelige flowrelaterede problemer
Flere ydeevneproblemer kan spores tilbage til hydraulikflowmismatch. Hyppig stalling i tæt vegetation er det mest almindelige tegn på utilstrækkeligt flow — tromlen eller skiven sænker hastigheden og stopper, fordi motoren ikke kan levere nok drejningsmoment eller hastighed til at overvinde skærebelastningen. Dårlig fliskvalitet med ru snit og overdimensionerede spåner betyder, at tromlen eller skiven ikke roterer hurtigt nok til at skære rent. Overskydende hydraulikvarme, væskenedbrydning og hyppige slangesvigt kan være resultatet af at køre en højbehovsfræser på et system, der arbejder ud over sin kapacitet.
På den anden side kan det at køre en fræser på betydeligt mere flow, end den er klassificeret til, forårsage overhastighed, hvilket fører til overdrevet tandslid, vibrationer, lejeskader og potentiel katastrofal fejl på rotoren eller skiven. Verificer altid, at din maskines maksimale højflowoutput ikke overstiger fræserens maksimale flowklassificering. Hvis din maskine leverer mere flow, end fræseren kræver, kan en flowreguleringsventil eller trykkompenserende kredsløb være nødvendig for at begrænse flowet til det sikre driftsområde. Konsulter producenten eller en hydrauliktekniker for at sikre korrekt flowregulering.
Endelige anbefalinger
Hydraulikflow er fundamentet for fræserens ydeevne, og det at få matchningen rigtigt afgør, om din fræseoperation er produktiv og rentabel eller frustrerende og dyr. Før du køber en fræser, verificer din maskines faktiske højflowoutput — ikke bare det annoncerede tal — og sammenlign det med den specifikke fræsermodels krævede flowområde. Vælg en model, som din maskine kan drive komfortabelt i midten af dens område, med tilstrækkeligt tryk og kølekapacitet til kontinuerlig drift. Tromlefræsere tilbyder et bredere udvalg af flowmuligheder fra 110 L/min og opefter, hvilket gør dem velegnede til en bredere vifte af højflowmaskiner, mens skivefræsere kræver minimum 130 L/min og yder bedst ved 170 L/min eller derover. Ved at matche flow til fræser sikrer du optimal skæreydelse, minimal stalling, konsistent fliskvalitet og lang levetid for både redskabet og din maskine. Den fulde fræserserie til minilæssere fra TGEC inkluderer modeller, der passer til en række højflowmaskinkapaciteter.